
|


- 品牌:BLESONIC/必勒
- 货号:90861
- 发布日期: 2020-05-19
- 更新日期: 2026-10-15
| 外型尺寸 | 450*650*1200 |
| 货号 | 90861 |
| 品牌 | BLESONIC/必勒 |
| 用途 | 塑胶焊接 |
| 型号 | 1532 |
| 制造商 | 必勒 |
| 是否进口 |
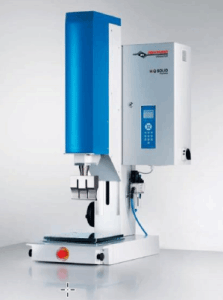
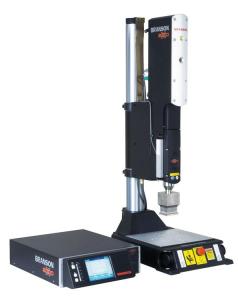
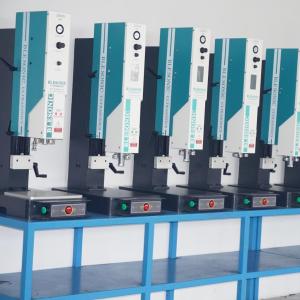
超声波的原理是,发生器会产生20KHz(或15KHz)的高压和高频信号。信号通过能量转换系统转换为高频机械振动,该能量转换系统施加到塑料工件,通过工件的表面以及分子之间。摩擦会增加传输到界面的温度。当温度达到工件本身的熔点时,工件的界面会迅速熔化,然后填充界面之间的间隙。当振动停止时,工件在一定压力下冷却并成型,来实现高质量的焊接。
1.超声波频率
振动频率由机械系统的固有频率确定。对于一般设备,除非有特殊需要,否则它的大小实际上始终是恒定的。选择振动频率时,应考虑焊接材料的性质和厚度。当焊接材料的厚度减小时,尽量使用更高频率的超声波。在这种情况下,增加频率是在不改变声功率的情况下减小振幅的一种方法。减小振幅后,作用在焊件上的正负交变应力也将减小,从而降低了疲劳损坏的风险。当焊接特别薄的焊件时,这种风险非常大。增加高度,在将振动传递到焊接处的过程中消耗的振动能量也将增加。由此可知,在焊接较厚的焊件时,应选择低频超声振动。
2.焊接压力
接触压力确保可以实现超声波振动的传递,同时,金属产生形成接头所需的塑性流。对于不同材料和不同厚度的焊件,形成接头所需的接触压力下限不相等。它的大小随焊接金属的流动极限,硬度和厚度的增加而增加。通常合理的接触压力值也随着振幅的增加而增加。
3.超声波焊接时间
根据材料的性质,厚度和其他一些参数,焊接时间具有不同的值,通常不超过4秒。与焊接金属的性质和厚度有关的焊接时间的变化与接触压力的变化有关。
4.超声波振幅
振幅是超声波焊接的基本参数。它决定了表面膜的去除,塑性变形区的大小和位置以及加热程度,因此决定了所得接缝的质量。对于具有一定放大系数的超声变幅杆,其幅值的大小可以通过更改发生器的输出电压参数来确定。焊接时,根据材料的性质和厚度确定振幅,范围在5到25微米之间。

二、超声波焊接机对焊接工件材料的要求:
超声波焊接机对要焊接的工件材质是有要求的,不是所有的材料都可以焊接,有人认为任何材料都可以焊接,这种理解是错误的。不同材质直接有的可以很好的焊接,有的是基本相熔,有的是不相熔的。同一材料之间熔点是相同的,从原理讲是可以焊接的, 但是当要焊接的工件的熔点大于350℃时, 就不再适合用超声焊接了。因为超声是瞬间使工件分子熔化,判断依据是在3秒之内,不能良好熔接,就应该选择其它焊接工艺。 如热板焊接等。 一般来讲ABS料是最容易焊接,尼龙是最难熔接的。
目前,利用超声波设备焊接各种塑料工件已经相当普及,成为服装包装、医疗、电子电器、汽配等行业的 设备。在选购超声波塑胶焊接机的时候,希望大家掌握正确的方法!有任何疑问欢迎随时与小编取得联系!