
|


- 品牌:BLESONIC/必勒
- 货号:2000SAW
- 发布日期: 2020-05-19
- 更新日期: 2026-10-15
| 外型尺寸 | |
| 货号 | 2000SAW |
| 品牌 | BLESONIC/必勒 |
| 用途 | 塑胶焊接 |
| 型号 | 2020 |
| 制造商 | |
| 是否进口 |
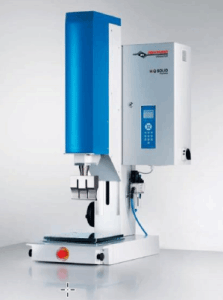
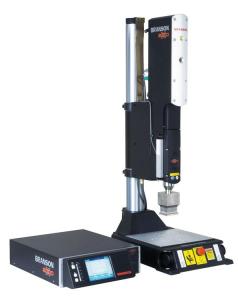
传统气动超声波焊接设备压力控制精度有限,面对气密性要求高、薄壁微型塑胶件,容易出现虚焊、过焊、压痕等不良现象。伺服超声波焊接设备将伺服闭环驱动与超声振动系统结合,依靠伺服压力分段控制、换能超声系统、数字化控制软件、工装焊头协同,实现压力、位移、能量多维度闭环管控。从前期工艺仿真、重要零部件加工装配,到整机打样验证,每一道工序,直接影响工件焊接强度、外观一致性与产线长期连续运行表现。
根据工件材质、焊接工艺目标,开展伺服运动系统与超声系统匹配设计。伺服电机、滚珠丝杠、高精度传感器组成运动单元,实现压力、位移微米级调控;超声部分包含发生器、换能器、变幅杆,完成电信号向高频机械振动转换。针对不同频率工况,调试阻抗匹配,降低能量损耗。结合塑胶件焊接需求,设置多段压力‑速度曲线,实现焊接阶段压力动态可调,为不同材质工件提供工艺基础。
焊头与底模工装直接作用于工件,依据产品图纸做声学仿真,选用适配合金材质,把控加工精度,完成频率调校,保障振动传递均衡。伺服滑台组、ADC 控制模组、发生器模组等重要部件入厂开展性能核验;机架、工作台基座做好抗振结构设计,抑制设备运行振动,避免振动干扰焊接成型效果。不同项目工装分开编号归档,便于后续复单复用。
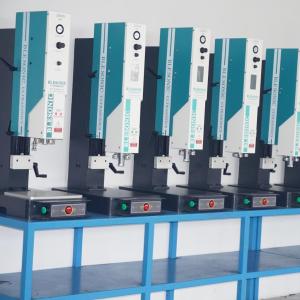
整机装配阶段完成伺服传动机构校准,调试运动重复定位精度;超声系统完成阻抗、振幅校验;人机交互控制系统配置能量、位移、时间多模式焊接逻辑,支持工艺参数存储、生产数据记录导出。设备具备生产数据存储调取能力,可对接产线数字化管理需求。装配过程落实工序巡检,紧固件按照标准扭矩紧固,电气线路规范排布,适配工厂车间电磁干扰环境。
设备装配完成后,使用客户实际塑胶工件开展模拟焊接打样测试。分别验证时间模式、能量模式、位移模式下焊接效果,检查焊缝强度、外观压痕、气密性,模拟产线长时间循环运行,排查异响、参数漂移隐患。测试完成整理操作手册、工装维护指引、工艺档案。 伺服超声波焊接是运动控制、超声声学、工装设计相结合的综合性技术。严谨的研发装配与打样验证,帮助设备解决薄壁、高密封塑胶件虚焊过焊难题,为精密塑胶制造提供焊接装备支撑。

一、伺服驱动与超声系统匹配设计

二、重要零部件加工与工装焊头开发
三、整机装配与数字化控制系统调试
四、整机模拟打样与性能核验